Embouts moulés par injection d'usine pour néon LED silicone étanche | DENO
By DENO LED Lighting ·
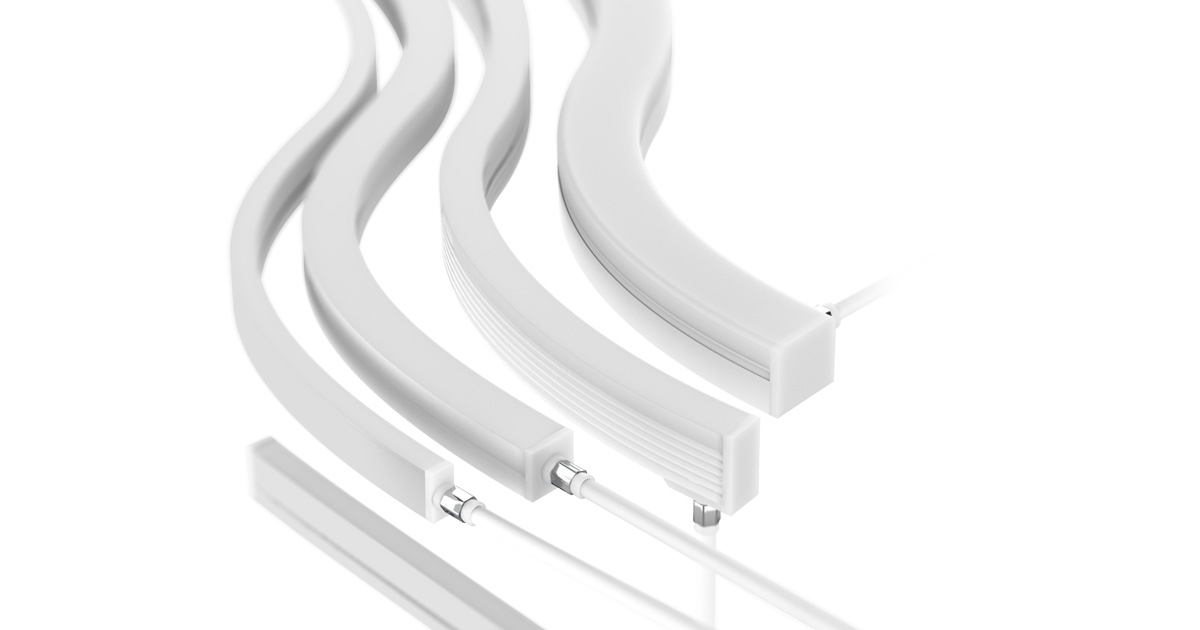
Détails techniques du moulage direct des embouts d'étanchéité, dimensions compactes et sorties de câbles sécurisées pour rubans néon flexibles IP67.
Une spécification pour néon flexible extérieur doit traiter des extrémités finies, et pas seulement du corps en silicone. Les interfaces entre le corps, l'embout de finition et la gaine du câble doivent toutes être prises en compte lors de la conception du joint d'étanchéité.
DENO utilise le moulage machine pour la fabrication de l'embout de finition décrite ici, plutôt que de monter un embout séparé et de le sceller manuellement. Cet article se concentre sur ce processus de finition des extrémités — et non sur la manière dont est fabriquée la totalité du corps en silicone. L'objectif est d'obtenir une terminaison reproductible avec une forme d'extrémité assortie au profilé du néon.
Qu'est-ce qu'un embout de finition moulé en usine ?
Un embout de finition moulé en usine est formé à la terminaison du néon flexible en utilisant un outillage de forme. Le moule définit la géométrie extérieure et aide au positionnement de l'extrémité et du câble pendant le formage. Cela diffère de la fixation d'un embout fabriqué séparément avec un produit d'étanchéité appliqué manuellement.
La distinction réside dans le lieu et la manière dont la terminaison est formée, et non dans l'implication d'opérateurs à une étape ou une autre de la production. La préparation, le chargement et l'inspection peuvent toujours nécessiter un opérateur. La méthode de formage spécifique doit également être distinguée de l'extrusion de silicone, qui produit le profilé du corps sur sa longueur.
Fonctionnement du processus de fabrication de l'embout de finition
Le processus suivant décrit les principales étapes et les points de contrôle. La préparation des matériaux, les paramètres de formage et les exigences d'inspection doivent correspondre au profilé de néon et à la construction du câble sélectionnés.
1. Préparer la terminaison
Confirmer la longueur requise, la position de coupe autorisée et la disposition de la sortie de câble. Préparer l'extrémité et la zone de connexion en utilisant une procédure compatible avec les matériaux du corps et du câble. La propreté et le positionnement correct sont importants au niveau des surfaces qui formeront le joint d'étanchéité.
2. Positionner l'assemblage dans le moule
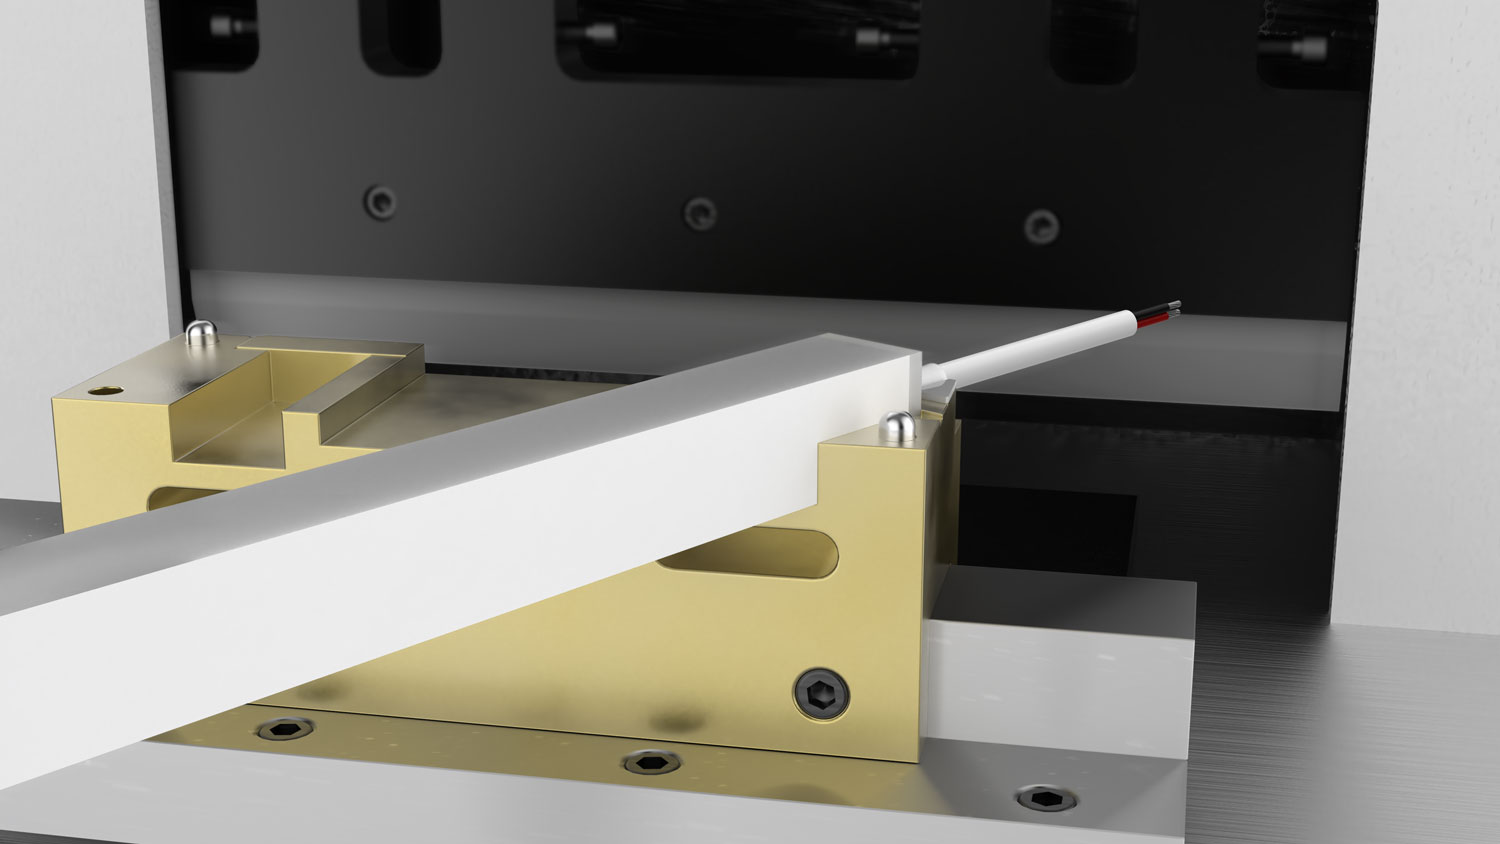
L'outillage positionne le corps du néon et, à l'extrémité alimentée, le câble. Ceci établit la forme d'extrémité et l'emplacement du câble prévus. Un support adéquat aide également à empêcher l'assemblage de se déplacer pendant le formage.
3. Former et polymériser le silicone
Le silicone est formé dans l'outillage en utilisant un processus adapté au matériau sélectionné. Pour le moulage conventionnel du caoutchouc de silicone, la polymérisation fixe le matériau ; ceci ne doit pas être décrit comme la fusion et le refroidissement d'un thermoplastique. L'alimentation en matériau, la gestion de l'air et les conditions de polymérisation sont des contrôles pertinents, mais les réglages appropriés dépendent du processus réel. [1][2]
4. Démouler et vérifier la finition
Retirer l'assemblage après l'étape de polymérisation requise sans endommager la terminaison. Les contrôles visuels pertinents incluent le remplissage incomplet, les défauts de surface, l'excès de matériau et la transition entre l'embout de finition et le corps. L'aspect est utile pour l'inspection, mais il n'établit pas l'absence de défauts internes ni ne prouve un indice IP. [1][3]
5. Vérifier la configuration finie
Le plan de vérification doit porter sur les dimensions, la connexion électrique, la rétention du câble le cas échéant, et l'indice de protection. Les preuves doivent identifier la construction testée, y compris ses extrémités et son entrée de câble. Une illustration du processus ou une vérification réussie de l'éclairage ne remplace pas une preuve d'essai d'étanchéité. [3]
Pourquoi utiliser le moulage plutôt qu'un embout monté manuellement ?
Un outillage adapté fournit une forme définie pour l'embout de finition et la sortie de câble. Cela offre un moyen pratique de contrôler la géométrie de la terminaison au lieu de dépendre principalement du placement manuel de l'embout et de l'application de produit d'étanchéité. Un embout à profil bas peut également être conçu en fonction des jeux du profilé de montage prévu.
Cependant, le corps en silicone, l'extrémité nouvellement formée et la gaine du câble se rejoignent toujours à des interfaces qui exigent une sélection de matériaux et un contrôle de processus appropriés. Le moulage ne produit pas automatiquement une adhésion chimique, n'élimine pas tous les vides ou ne rend pas l'assemblage étanche. Un embout collé par adhésif correctement spécifié peut également fournir une étanchéité efficace. [1][2]
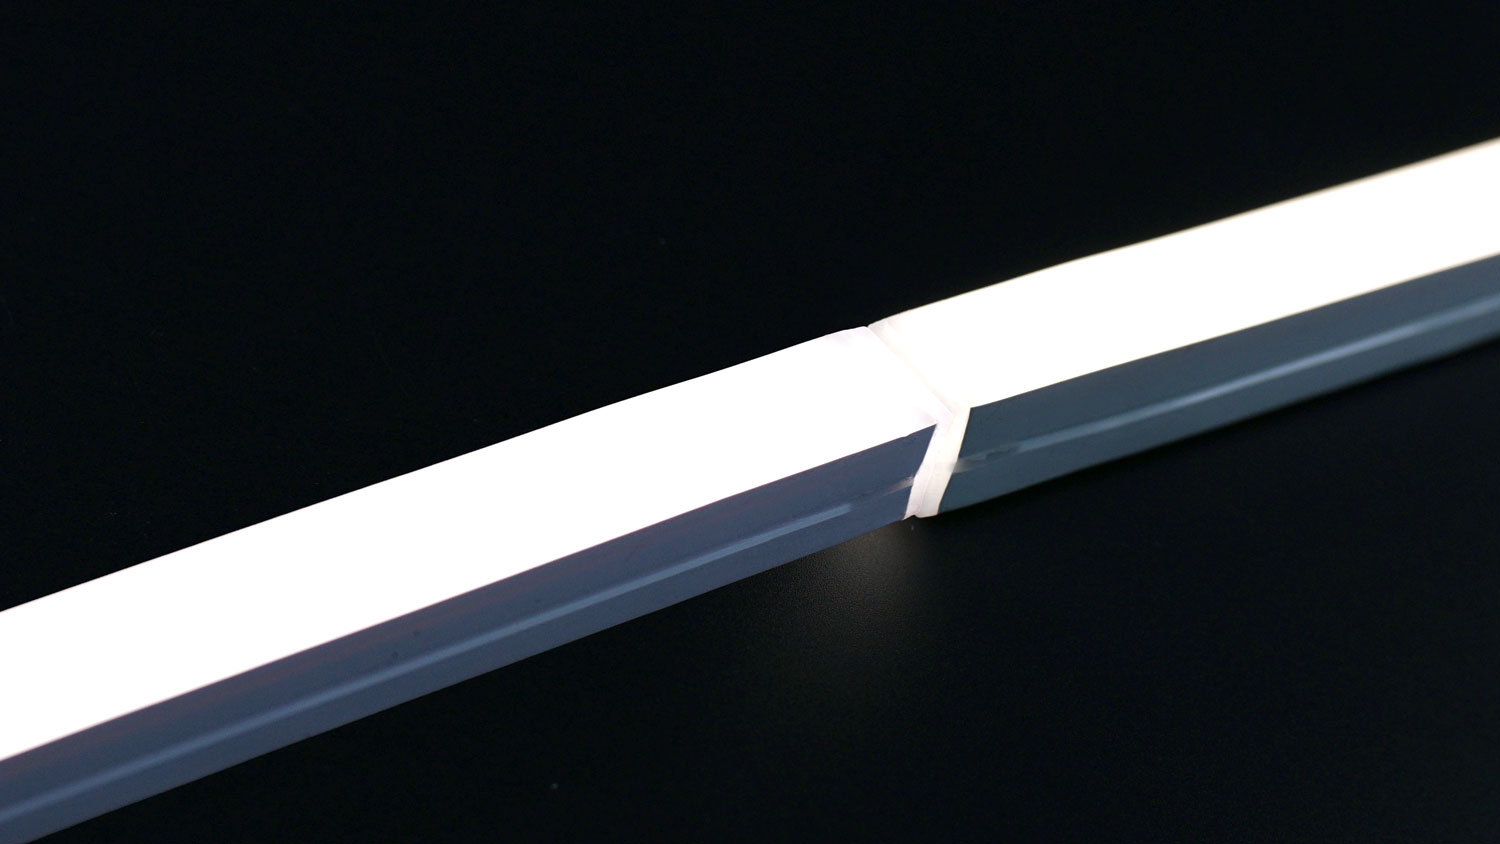
Un design d'embout compact peut réduire l'encombrement visible au niveau d'une jonction. Il ne doit pas être présenté comme une garantie de jonction invisible ou de luminosité identique à travers chaque connexion.
Sorties de câble et adaptation à l'installation
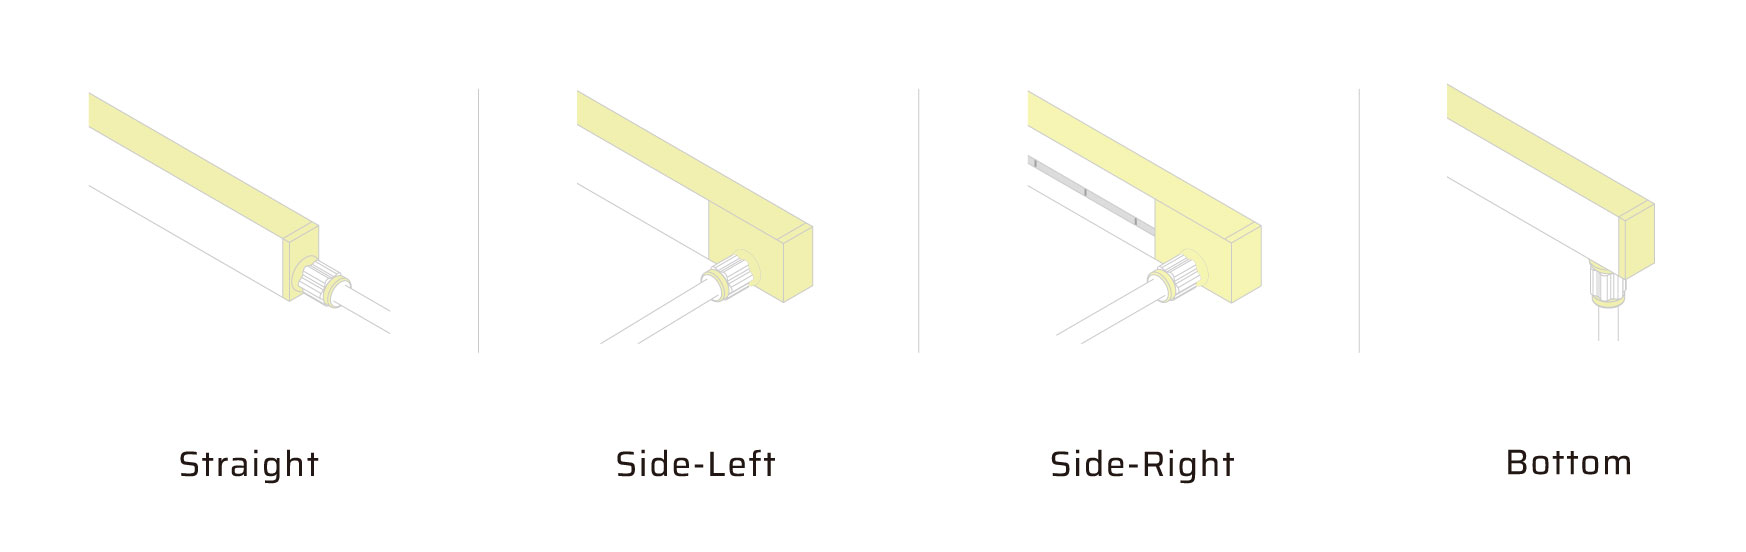
Les options illustrées sont les sorties de câble droites, latérales gauches, latérales droites et par le bas. Confirmer l'orientation de référence sur le dessin du produit, ainsi que les dimensions du câble, l'espace d'installation disponible et l'enveloppe de l'embout de finition.
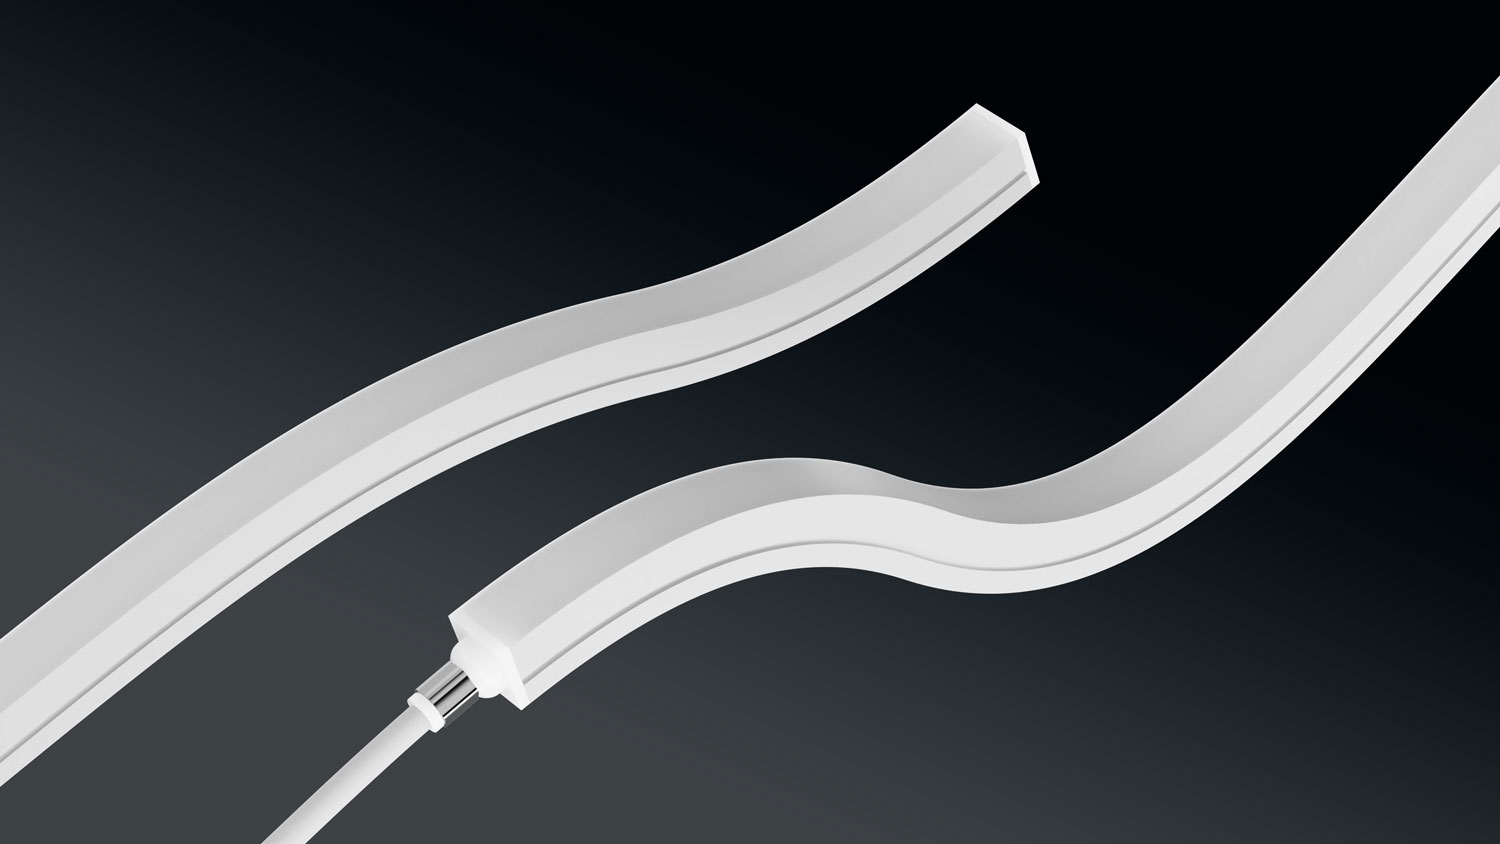
Le joint d'étanchéité de l'entrée de câble et la rétention du câble ont des fonctions différentes. Confirmer le dispositif de retenue prévu et éviter de soumettre l'entrée à une charge pendant l'installation. Un composant métallique externe, à lui seul, n'établit pas la performance d'étanchéité de l'assemblage complet.
Que confirme l'indice IP67 ?
L'indice IP67 décrit une protection étanche à la poussière et une protection contre les effets de l'immersion temporaire dans des conditions d'essai spécifiées. C'est une classification de performance, pas une méthode de fabrication. Le moulage seul n'attribue pas cet indice. [3]
Pour une spécification IP67, demandez des preuves applicables à la configuration complète avec terminaison. Le nettoyage au jet, l'immersion continue et l'exposition chimique nécessitent leur propre évaluation d'adéquation ; ils ne doivent pas être déduits de l'étiquette IP67. [3]
Foire aux questions
Le néon flexible à terminaison d'usine peut-il être coupé sur site ?
La coupe supprime la terminaison d'extrémité d'origine. Toute nouvelle terminaison doit suivre une procédure approuvée pour ce modèle. Ne présumez pas que l'application d'un produit d'étanchéité universel restaure la configuration d'usine ou son niveau de protection documenté.
Un embout moulé garantit-il automatiquement une meilleure étanchéité ?
Il fournit un moyen contrôlé de former la terminaison. Une revendication d'étanchéité comparative nécessite toujours des preuves pour les matériaux, la géométrie et les conditions de test réels — pas seulement le nom du processus.
Spécifiez votre terminaison de néon flexible avec DENO
Communiquez le profilé, les longueurs finies, la direction de la sortie de câble, la disposition de montage et les conditions d'exposition. DENO peut examiner la configuration d'extrémité requise et confirmer la spécification du modèle applicable avant la production.
Découvrez les néons flexibles DENO · Discutez de votre configuration personnalisée
Références techniques
- Shin-Etsu Chemical — Silicone Rubber for Molding, en particulier les conseils sur l'équipement de moulage et le contrôle des défauts à la page imprimée 22. Référence de processus général, pas un rapport de test DENO.
- Protolabs — Designing for Liquid Silicone Rubber. Conseils généraux sur la polymérisation, l'outillage et les interfaces de matériaux ; ses conditions spécifiques au service ne sont pas des spécifications DENO.
- Intertek — Ingress Protection Testing for Lighting ; IEC 60529 information sur la publication. Les références expliquent les catégories de protection, pas la certification de cette construction DENO.